-
Anlagenbauraum 2.000 x 2.000 x 1.500 mm
-
Genaugkeit Vergleichbar zu Spritzguss
-
Eigenschaften Spritzgussqualität, Erodierstruktur nach VDI 3400 möglich,
mit serienähnlichen Materialeigenschaften, Transparent, diffus, schlagzäh, elastisch, einfärbbar, temperaturbeständig, lebensmittelecht -
Durchlaufzeit 5-10 Werktage, auch viele Artikel parallel oder große Baugruppen
Kunststoffteile in Spritzgussqualität
Fertigung von Prototypen mittels Vakuumgießen über Silikonformen.
Dieses Verfahren eignet sich, um Kleinserien in kurzer Zeit zu fertigen.
Hier besteht die Möglichkeit, seriennahe Teile und Baugruppen mit voller Funktionsfähigkeit und in einer guten Qualität zu fertigen. Das Verfahren eignet sich für Losgrößen von 1 – 200 Stück und mehr.
Vakuumguss von Polyurethanen (PU)
Als erster Schritt wird ein Modell gedruckt oder gefräst – je nach Anforderung.
Die gefertigten Urmodelle werden je nach Bedarf gefinisht. Dieses Modell wird zur Erstellung einer Silikonform verwendet. Die Formtrennung für die Silikonform wurde zuvor am Modell festgelegt. Hinterschnitte können zum Teil über die Silikonform entformt werden, starke Hinterschnitte werden mittels Losteilen dargestellt. Zum Fertigen der Vakuummuster wird die Form im Ofen zum Gießen auf 70°C erhitzt. Verarbeitet werden 2-Komponenten Gießharze aus Polyurethan. Hier gibt eine ganze Reihe von unterschiedlichen Werkstoffen, die den in der Serie eingesetzten Spritzwerkstoffen nahe kommen, wie ABS / PA / PP / PE / PMMA / PC / Gummi SHORE A 45-80.
Es besteht die Möglichkeit, Vakuumgussteile über Silikonformen bis zu 30% GF zu gießen, genauso 2K-Teile.
Es können transparente / klare Teile gegossen werden. Die Teile können eingefärbt bzw. in unterschiedlichen Farben gegossen werden. Das Material lässt sich polieren und lackieren.
Die Temperaturbeständigkeit liegt bei -40 bis 140°C.
Die Durchlaufzeit beträgt für erste Vakuummuster ca. 5-10 Arbeitstage – mit Lackieren oder Polieren etwa 7-15 Arbeitstage.
Nylonguss von Polyamiden (PA)
Fertigung von Prototypen im Polyamidguss. Hier hat man die Möglichkeit, kostengünstig PA6 Teile mit und ohne Glasfaseranteil zu fertigen. Die Farbe des Nylonmaterials ist standardmäßig natur. Hier wird ebenfalls zuerst ein Modell erstellt (Drucken oder Fräsen) und anschließend, wie beim standard-Vakuumguss, davon eine Silikonform erstellt. Das Silikon hierfür ist jedoch mit Mineralien gefüllt, da die Form vor dem Abguss auf 165°C aufgeheizt werden muss. Hinterschnitte in der Form werden mittels Schiebern und Losteilen dargestellt.
Hier besteht die Möglichkeit, PA6 Bauteile mit einem GF-Anteil von bis zu 30% zu fertigen.
Der GF-Anteil hängt von der Größe, Geometrie und der Wandstärke der Teile ab.
Aus einer Form können ca. 15 – 25 Teile gefertigt werden.
Die Durchlaufzeit für erste Muster beträgt ca. 2,5 Wochen.
Leistungsumfang Vakuumguss und Nylonguss bei EBERT
- Oberflächenstruktur nach VDI 3400 (Erordierstruktur)
- Transparente, hochtransparente Gläser und Lichtleiter
- 2K-Bauteile
- Bauteile auch mit komplexen Geometrien, Elektronikgehäuse, Verkleidungen
- Durchgefärbt nach RAL-Farben
Oberflächentechniken
-
Lackieren Bringen wir etwas Farbe ins Spiel
-
Bedrucken Mit Tampon- oder Digitaldruck
-
Laserbeschriften Beschriftung von Bauteilen
-
Bedampfen/Metallisieren Metallische Beschichtungen
-
Verchromen 1a Optik
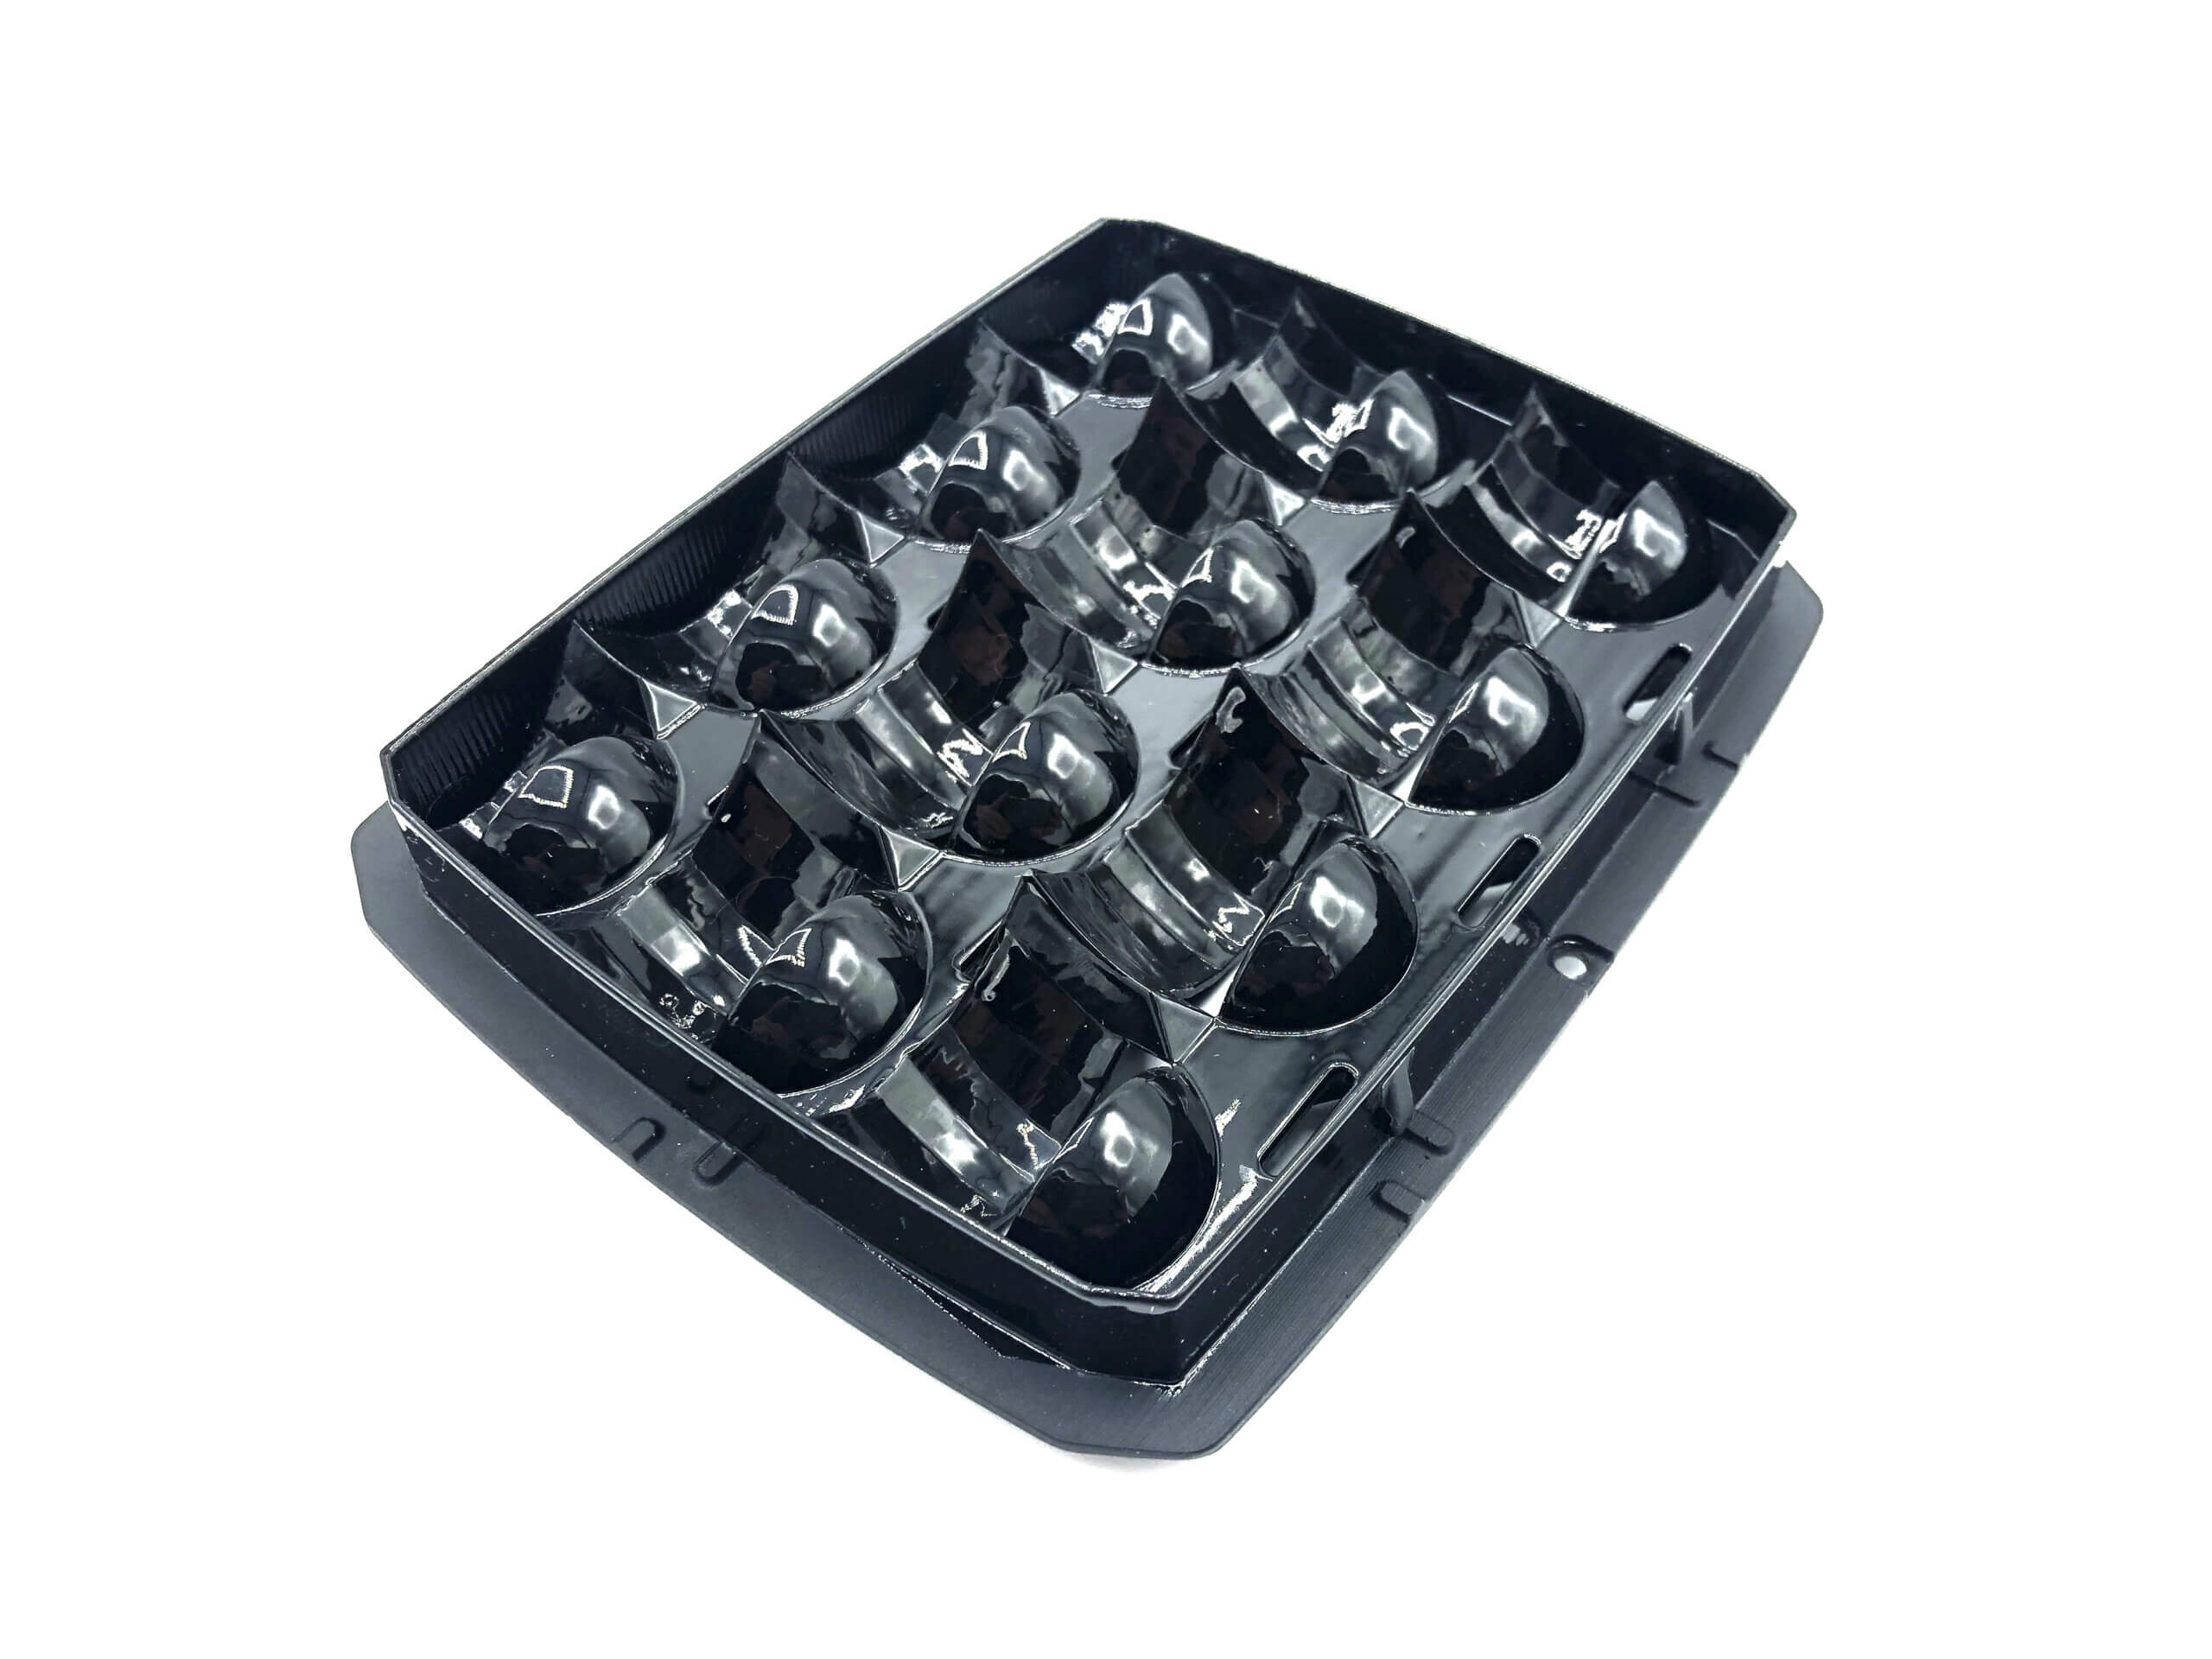
Luftauslass
Vorserie
Verfahren: Vakuumguss, hochglanzlackiert
Material: ABS ähnlich, 20 Exemplare
Realisierungszeit: 7 Tage
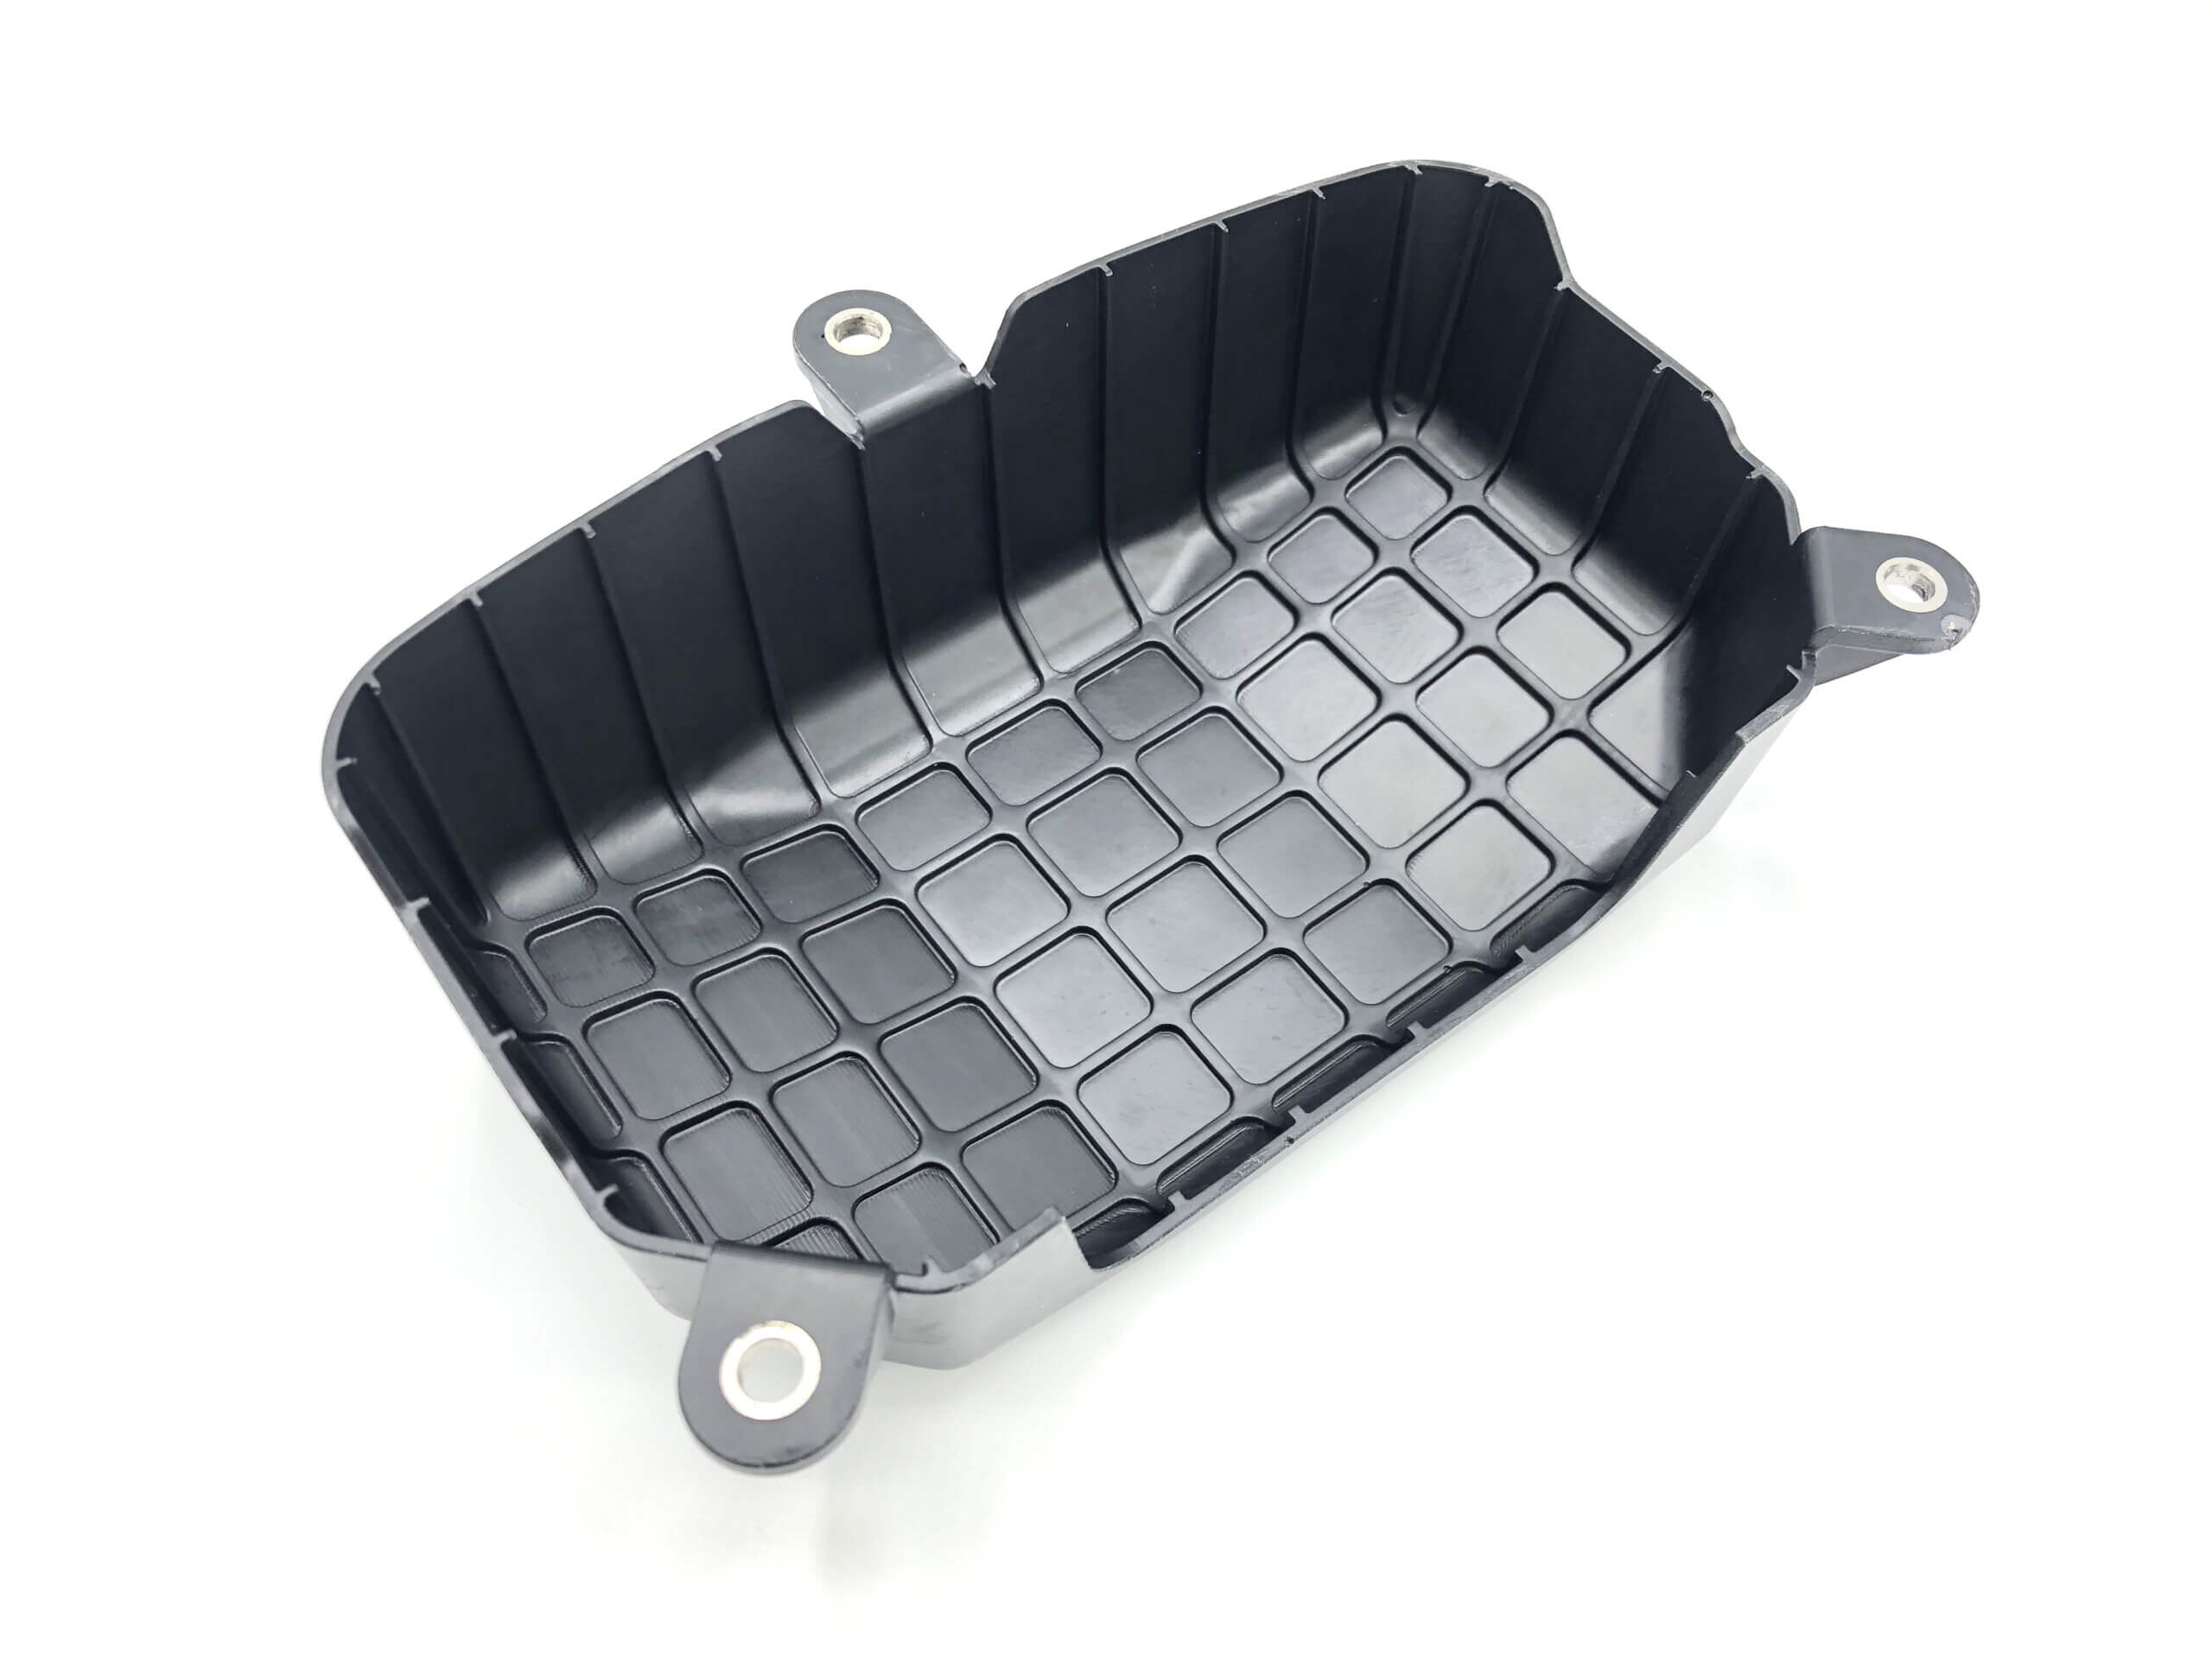
Gehäuse Elektromotor
Funktionsmuster
Verfahren: Polyamidguss
Material: PA6, 30 Exemplare
Realisierungszeit: 16 Tage
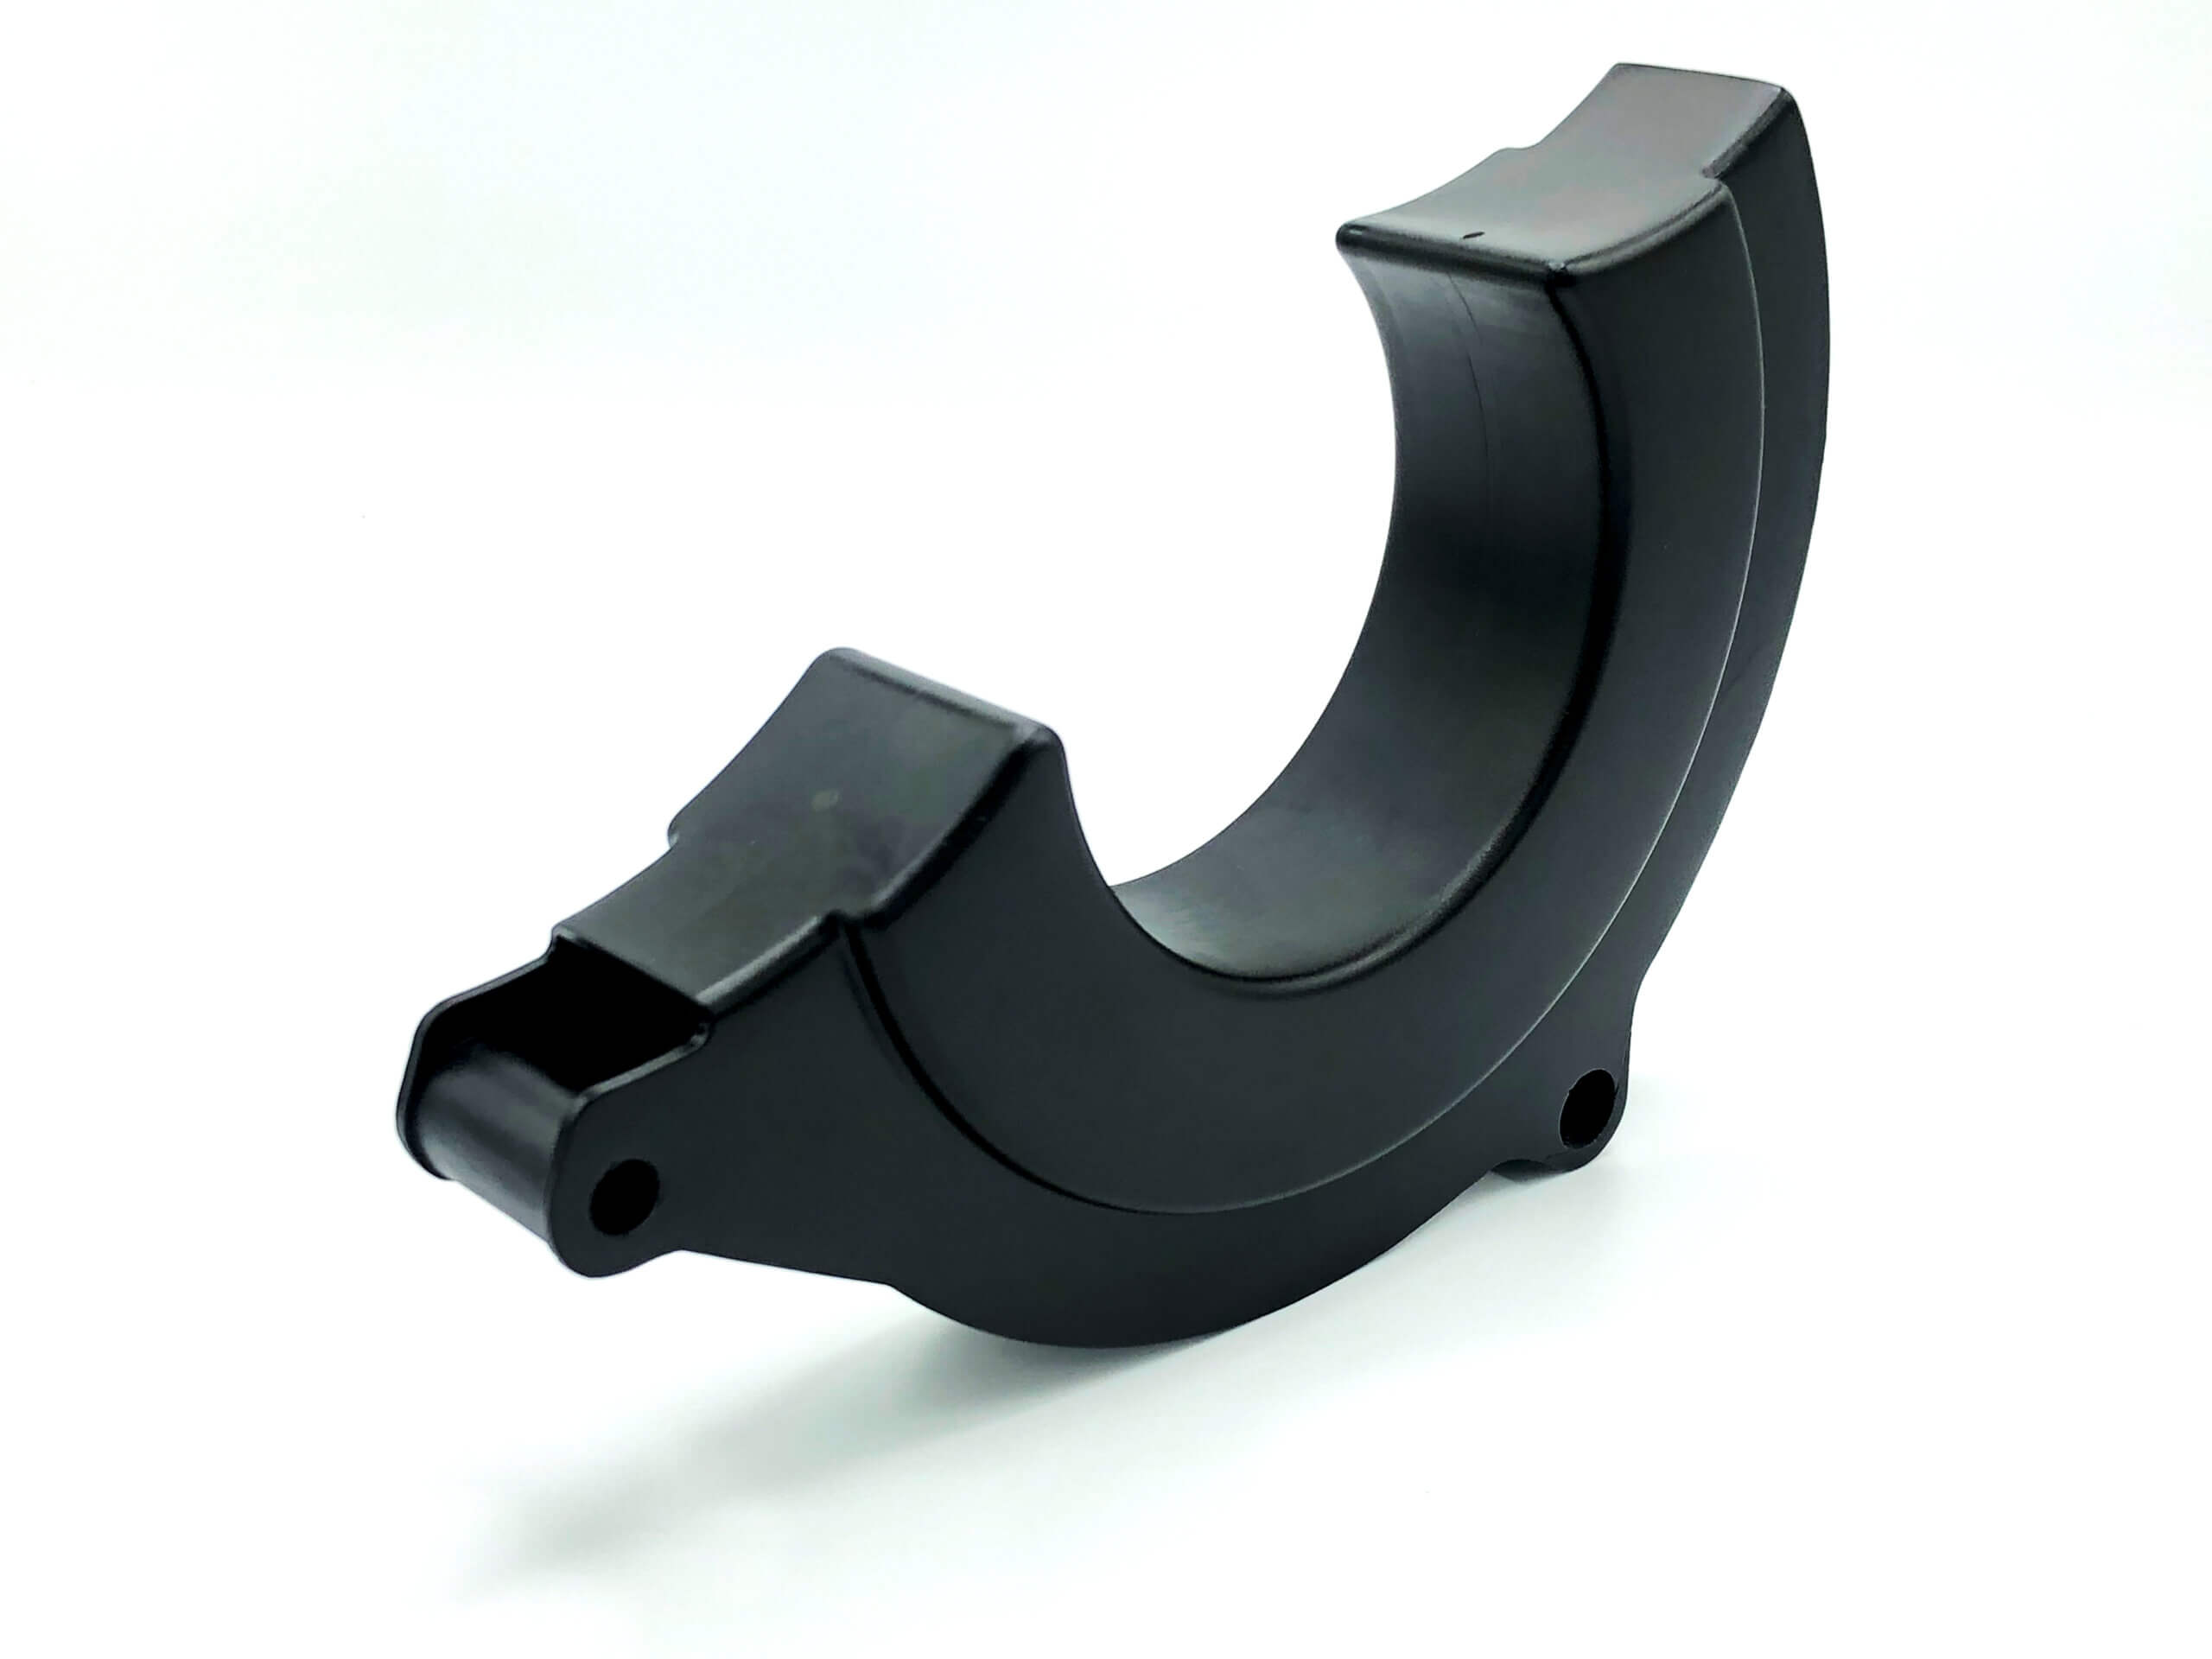
Schutzgehäuse
Vorserie
Verfahren: Vakuumguss
Material: ABS ähnlich, 37 Exemplare
Realisierungszeit: 12 Tage
Häufig gestellte Fragen zum Vakuumguss
Wie viele Bauteile lassen sich aus einer Silikonform herstellen, welche Materialien stehen zur Verfügung und wann lohnt sich Vakuumguss gegenüber Spritzguss? Hier beantworten wir die wichtigsten Fragen zu Vakuumguss-Prototypen und Kleinserien.
Sie planen ein konkretes Vakuumguss-Projekt? Senden Sie uns Ihre 3D-Daten sowie Angaben zu Stückzahl, Material, Oberfläche und gewünschtem Liefertermin. Wir prüfen Ihre Anforderungen und empfehlen Ihnen den technisch und wirtschaftlich passenden Fertigungsweg.
Kontakt aufnehmenBeim Vakuumguss werden Kunststoffbauteile in einer flexiblen Silikonform hergestellt. Als Vorlage dient ein präzises Urmodell, das in der Regel additiv gefertigt wird. Anschließend wird die Silikonform mit einem geeigneten Polyurethanharz oder teilweise echtem Polyamid (PA6 / PA6 GF30) ausgegossen. So entstehen hochwertige Prototypen und Kleinserienteile mit seriennaher Optik, Haptik und Funktion.
Vakuumguss eignet sich besonders für Prototypen und Kleinserien von etwa 5 bis 100 Bauteilen. Aus einer Silikonform können abhängig von Bauteilgeometrie, Material und Oberflächenanforderung normalerweise 10 bis 25 Abgüsse hergestellt werden. Für größere Mengen lassen sich mehrere Formen einsetzen, Multiformen erstellen oder alternative Fertigungsverfahren prüfen.
Abhängig von Bauteilgröße, Komplexität, Material und gewünschter Oberfläche können erste Vakuumgussteile häufig innerhalb von 10 bis 15 Arbeitstagen bereitgestellt werden. Bei besonders dringenden Projekten prüfen wir für Sie gerne, ob sich die Lieferzeit durch eine priorisierte Umsetzung weiter verkürzen lässt.
Vakuumgussteile können die Optik, Haptik und Funktion späterer Spritzgussteile sehr realitätsnah abbilden. Deshalb eignen sie sich für Designprüfungen, Einbauversuche, Funktionstests, Produktpräsentationen und Kleinserien. Allerdings werden Polyurethanharze und nicht die thermoplastischen Originalmaterialien des späteren Spritzgusses verwendet.
Eine Ausnahme bildet das Polyamidguss-Verfahren (Nylonguss), wobei echtes PA6 bzw. PA6 GF30 verarbeitet wird.
Die Oberfläche des Urmodells wird auf die Silikonform und anschließend auf die gefertigten Bauteile übertragen. Dadurch sind glatte, matte, strukturierte (auch ähnlich VDI 3400) oder hochglänzende Oberflächen möglich. Außerdem können die Teile eingefärbt, lackiert, bedruckt, montiert oder nachträglich weiterveredelt werden.
Mit transparenten Gießharzen lassen sich beispielsweise Sichtfenster, Abdeckungen, Lichtleiter und Leuchtenkomponenten fertigen. Die erreichbare Transparenz hängt vor allem von der Qualität des Urmodells, der Bauteilgeometrie und der anschließenden Oberflächenbearbeitung ab.
Vakuumguss ist häufig wirtschaftlicher, wenn kurzfristig etwa 5 bis 100 hochwertige Kunststoffteile benötigt werden und sich ein Spritzgusswerkzeug noch nicht rechnet. Bei steigenden Stückzahlen oder zwingend erforderlichen Originalkunststoffen kann hingegen Rapid Tooling im Spritzguss die bessere Lösung sein.
Fordern Sie schnell und unkompliziert ein Angebot für eine
Prototypen- oder Kleinserienfertigung im Rapid Tooling an!
Gern beraten Sie unsere Experten und Spezialisten. Wir bemühen uns, Ihre Anliegen innerhalb von einem Werktag (24 Stunden) zu bearbeiten und erstellen auf Basis Ihrer Spezifikationen und Vorgaben ein individuelles Angebot.
Wir beraten Sie gerne vorab telefonisch zu Ihrem Projekt!
Jetzt Angebot anfordern